×

پیوند ها
نام فایل : ترين روش هاي جوشكاري
فرمت : .doc
تعداد صفحه/اسلاید : 10
حجم : 6 مگابایت
جوش
5-1 مقدمه:
جوشكاري عبارت است از اتصال و يكپارچه كردم مصالح به يكديگر به كمك حرارت با و يا بدون استفاده از فشار و يا مواد پر كننده اضافي.
براي ذوب فلز مبنا و ماده جوش حرارت به كار مي رود، تا مواد سيال شده و تداخل آنها عملي گردد.
معمول ترين روش هاي جوشكاري، خصوصاً براي جوش فولاد ساختماني، از انرژي برق به عنوان منبع حرارتي است. بدين منظور اغلب از قوس الكتريكي استفاده مي شود. قوس الكتريكي عبارت است از يك تخليه جريان نسبتاً بزرگ بين الكترود و فلز مبنا كه از ميان ستوني و مواد گازي يونيزه به نام پلاسما انجام مي پذيرد.
در جوش قوس الكتريكي عمل ذوب و اتصال يا جريان مواد در طول قوس، و بدون اعمال فشار صورت مي گيرد.
جوشكاري با استفاده از قوس الكتريكي
جوش هاي قوس الكتريكي با الكترودروكشدار يكي از مهمترين، ساده ترين و شايد كارآمد ترين جوشي است كه براي فولاد ساختماني به كار مي رود. در محاورات فني، اين روش به نام جوش دستي با الكترود خوانده مي شود.
حرارت با برقرار نمودن قوس الكتريكي بين يك الكترود روكش دار و اجزايي كه بايد متصل شوند، ايجاد مي گردد. مدار جوشكاري در شكل ال- به نمايش درآمده است.
در جريان جوشكاري با ذوب الكترود و انتقال به فلز مبنا، الكترود روكشدار مصرف مي شود. فلز الكترود تبديل به ماده پر كننده شده و قسمتي از روكش به گاز حافظ وقسمت ديگر آن به گل جوشكاري تبديل مي شود. روكش، مخلوطي گل مانند مانند از سيليكات هاي سخت كننده و مواد گردي مانند فلورايد ها، كربنات ها، آلياژهاي فلزي و سلولز است. اين مخلوط پخته و فشرده شده تا روكشي سخت و خشك و متراكم را به وجودآورد.
روكش الكترود م يتواند وظايف زير را نيز به عهده داشته باشد:
با ايجاد سپر گازي، هوا را جدا ساخته و قوس را تثبيت كند.
مواد ديگري مانند احيا كننده ها را وارد جوش نمايد تا بافت ساختماني آن را بهبود بخشد.
با ايجاد يك روكش از گل جوشكاري روي حوضچه مذاب و جوش سخت شده آنها را در مقابل اكسيژن و نيتروژن هوا محافظت كرده و در ضمن مانع سرد شدن سريع جوش گردد.
در استانداردهاي مختلف براي نشان دادن انواع الكترود از علائم گوناگون استفاده مي شود، به عنوان مثال استاندارد انجمن جوشكاري آمريكا، علامت ها را با حروف
E
شروع مي كنند، كه با يك عدد چهار يا پنج رقمي دنبال مي گردند. دو رقم اول سمت چپ معرف مقاومت كششي فلز الكترود برحسب هزار پوند بر اينچ مربع مي باشد. به طور مثال الكترودهاي نشان داده شده به صورت
E60 XX
داراي مقاومت كششي
psi
60000 (4200 كيلوگرم بر سانتي متر مربع) در فلز جوش است. اعداد بعدي كه با
XX
نمايش داده شده اند نمايشگر عوامل موثر ديگر مانند وضعيت جوشكاري، منبع توصيه شده براي تامين الكتريسيته، جنس روكش و مشخصات قوس الكتريكي مي باشند. اين استاندارد تا حدود زيادي در ايران متداول شده است و در اين بحث نيز از علائم آن استفاده شده است.
جدول انواع الكترودهاي روكشدار سازگار با انواع مختلف فولاد ساختماني را مشخص مي سازد. در جوشكاري فولادهاي پر كربن و يا كم آليژ به روش قوس الكتريكي با الكترود روكش دار، براي همه فولادهاي ساختماني استفاده از الكترود هاي كم هيدروژن توصيه مي گردد. اين الكترود مفتولي با پوشش سود يا آهك مي باشد. مشخصات مكانيكي جوش هاي به دست آمده از جوشكاري با اين الكترود كيفيتي بالاتر از انواع ديگر جوش اتس.
روش هاي ديگر جوشكاري با قوس الكتريكي اغلب به صورت اتوماتيك انجام مي شوند، عبارتند از جوشكاري تحت حفاظت گاز، و جوشكاري با فلوس مغزي كه براي تشريح آنها بايد به كتب تخصصي مراجعه نمود. در اين روش الكترودها به صورت مفتول پيوسته عاري از روكش بوده و عمل پوشش را پودر و يا گاز
CO
2
انجام مي دهد.
جوش پذيري فولادهاي ساختماني
اغلب فولادهاي ساختماني استاندارد را مي توان بدون تدابيرخاص و استفاده از روش هاي معين جوش نمود. جوش پذيري فولاد، مشخصه درجه سهولت ايجاد يك اتصال ساختماني سالم و بدون ترك است. بعضي از انواع فولادهاي ساختماني براي جوشكاري از انواع ديگر مناسب تر است. جدول تركيب شيميايي ايده آل فولادهاي كربن دار را به نمايش مي گذارد. اغلب فولادهاي نرمه در اين رده جاي مي گيرند، در حالي كه مقادير مطلوب براي فولادهاي پر مقاومت ممكن است از حدود تحليلي ايده آل نمايش داده شده در جدول تجاوز كند.
...
 فروش فیلتر بورسی استریکلی فقط 75 هزار تومان
 کسب درآمد اینترنتی 300000 تومان در خانه در کمتر از 30 دقیقه
 کسب و کار اینترنتی با درآمد میلیونی
 روش درآمدزایی در خواب (تعجب نکنید! کلیک کنید و بخوانید)
 ربات همه کاره اینستاگرام
 کسب درآمد از هوش مصنوعی ماهیانه حداقل ۱۲ میلیون تضمینی
 کسب درآمد روزانه حداقل یک میلیون تومان ! کاملا حلال و واقعـی !!
 کسب درآمد ابدی و بی نهایت 100% واقعی
 مجموعه ی آموزش تعمیر لامپ کم مصرف (از مبتدی تا پیشرفته)
 افزایش ممبر کانال، گروه و ربات تلگرام به صورت بی نهایت (اد ممبر)
 دانلود مجموعه آموزشی پایپینگ ( Piping ) و نقشه خوانی + آموزش سه نرم افزار طراحی و تحلیل لوله کشی صنعتی
 آموزش برنامه نویسی آردوینو
 آموزش رایگان کسب درآمد از سایت الیمپ ترید ( olymp trade )
 آموزش بازكردن انواع قفل ها بدون كليد(ويژه)
 کسب و کار اینترنتی در منزل
 بازگردانی پیامک های حذف شده- ریکاوری پیامک ۱۰۰٪ عملی
 اموزش ویرایش امضا و پکیج برنامه اندروید و کسب درامد از مارکت های اندرویدی
 آموزش ساخت بازی بدون دانش برنامه نویسی و طراحی سه بعدی مبتدی تا پیشرفته با نرم افزار
 اموزش کسب درامد از اینترنت روزانه ۳میلیون تومان تضمینی و تست شده 1403
 کد های آماده html و css جهت یادگیری و طراحی سریع
 درامدزایی در خواب! (تعجب نکنید! بخوانید)
 نسخه خطی اشعار و پیشگویی های شاه نعمت الله ولی
 آموزش كامل تعمير لامپ كم مصرف(اختصاصي)
 نسخه خطی اشعار و پیشگویی های شاه نعمت الله ولی
 مدار داخلی واکی تاکی(اموزش ساخت)
 کتاب افزایش ممبر کانال تلگرام
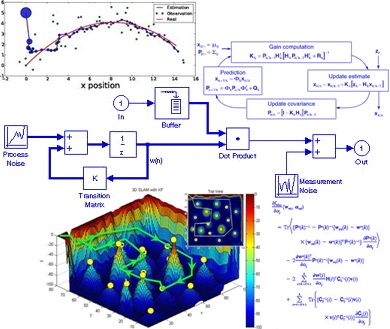 دانلود پاورپوینت فیلتر کالمن بر روی یک سنسور شتاب سنج برای تخمین سه متغیر حالت
 اندیکاتور ای کیو آپشن
 دانلود100% رایگان نرم افزار تبلیغات در تلگرام + آموزش کامل و فیلم آموزشی


